
Traitement thermique
Vieillissement
Le vieillissement forme de fins précipités qui augmentent la résistance des alliages PH. La température fixe la combinaison de résistance et de ténacité (H900, H1025, H1150).
Ce que nous faisons
- 17-4PH, 15-5PH, 17-7PH, Inconel 718, Monel K-500, A-286
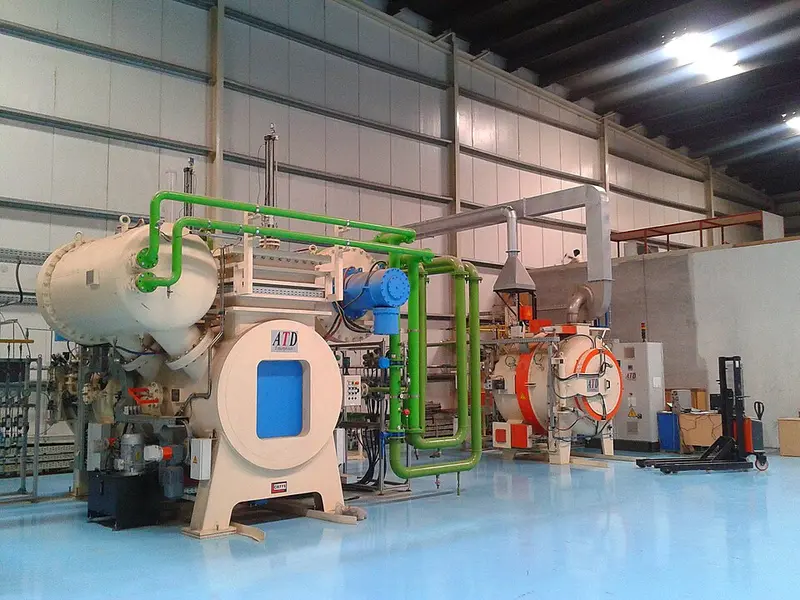
- Fours avec contrôle et enregistrement de la température et du temps
- Pièces forgées, barres, blocs et pièces usinées
- Rapport du cycle appliqué et, sur demande, essais mécaniques après traitement
Matériaux
Capacité, dimensions maximales et délai sur demande : envoyez le plan. Voir les alliages en stock.
Comment fonctionne le vieillissement
Après la mise en solution, l’alliage est maintenu à une température intermédiaire pendant quelques heures. Pendant ce temps, de très fins précipités se forment (cuivre dans les 17-4PH et 15-5PH, nickel-niobium dans l’Inconel 718, nickel-aluminium-titane dans le Monel K-500 et l’A-286), qui bloquent le mouvement des dislocations et augmentent la résistance, sans la déformation d’une trempe.
Les états H900 à H1150
Dans les aciers PH, l’état est désigné par la température en °F : H900 donne la résistance la plus élevée et la ténacité la plus faible ; H1025, H1075 et H1150 échangent de la résistance contre de la ténacité et de la tenue à la corrosion sous contrainte. Pour le service H₂S, la NACE MR0175 limite le 17-4PH aux états à double vieillissement (H1150D) avec une dureté maximale définie. L’Inconel 718 a des cycles différents pour l’aéronautique et pour le pétrole et le gaz (API 6ACRA).
Usinage avant ou après
La déformation due au vieillissement est faible, de sorte que beaucoup de pièces sont usinées à l’état mis en solution et vieillies ensuite. Pour les tolérances serrées, nous laissons une surépaisseur minimale pour une passe de finition après le vieillissement.
Ce qu’il faut envoyer avec la demande de devis
Pour recevoir un devis, envoyez la nuance et la norme du matériau, le plan ou les dimensions de la pièce, la quantité, le cycle exigé (ou la dureté et les propriétés à atteindre) et indiquez si des essais de vérification sont nécessaires. Les pièces qui seront encore usinées sont traitées avec une surépaisseur, de sorte que la couche oxydée soit enlevée à l’usinage de finition.
Plus dans traitement thermique
Services associés
Questions fréquentes
Quel état de vieillissement dois-je choisir ?
Selon la combinaison de résistance, de ténacité et de milieu de service. H900 pour la résistance maximale ; H1025 ou H1150 en cas de choc ou de risque de corrosion sous contrainte ; H1150D pour le service H₂S.
Dustre réalise-t-elle ce service sur du matériau fourni par le client ?
Oui, dès lors que l'alliage et la spécification sont définis. Nous pouvons aussi fournir le matériau depuis notre stock, avec certificat EN 10204 3.1.
