
Traitement thermique
Détensionnement
Le détensionnement réchauffe la pièce sous la température de transformation pour réduire les contraintes laissées par le soudage, le forgeage ou l’usinage lourd.
Ce que nous faisons
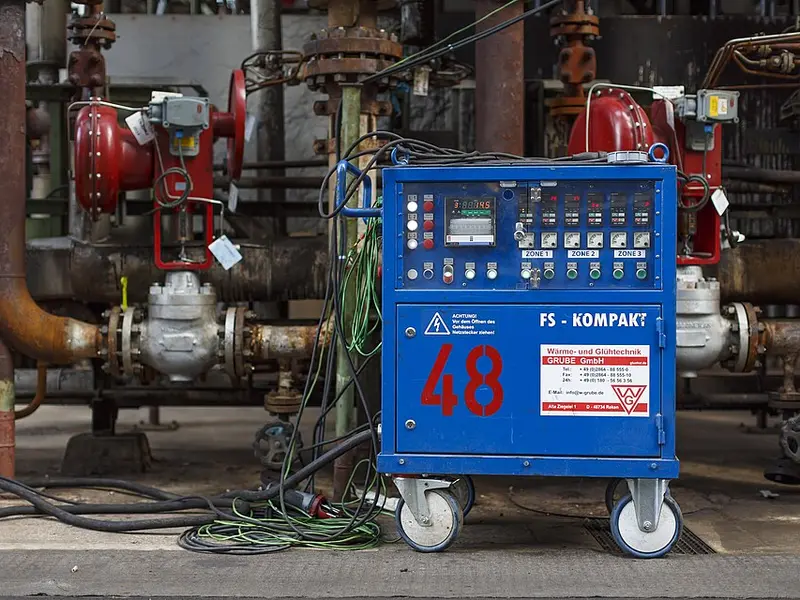
- Traitement thermique après soudage (PWHT) de pièces mécanosoudées et soudées
- Fours avec contrôle et enregistrement de la température et du temps
- Pièces forgées, barres, blocs et pièces usinées
- Rapport du cycle appliqué et, sur demande, essais mécaniques après traitement
Matériaux
Capacité, dimensions maximales et délai sur demande : envoyez le plan. Voir les alliages en stock.
Comment fonctionne le détensionnement
La pièce est chauffée sous la température de transformation (ou, pour les alliages non trempants, sous la plage de recristallisation), maintenue jusqu’à l’égalisation de la température dans la section, puis refroidie lentement et de façon contrôlée. La chaleur permet au matériau de céder localement et de redistribuer les contraintes résiduelles, sans modifier notablement la dureté et la résistance.
Quand il est exigé
Des codes comme l’ASME Section VIII et le B31.3 exigent le traitement thermique après soudage (PWHT) au-delà de certaines épaisseurs et pour certains matériaux, comme les aciers Cr-Mo. Hors code, le détensionnement est utilisé avant l’usinage final de pièces soudées ou fortement ébauchées, pour que la pièce ne se déforme pas après la finition, et sur les pièces exposées à la corrosion sous contrainte.
Précautions selon l’alliage
La température varie beaucoup d’un matériau à l’autre. Les aciers au carbone et Cr-Mo ont des plages définies par le code ; les aciers trempés et revenus doivent rester sous la température de revenu pour ne pas perdre en résistance ; les inox austénitiques et duplex exigent de l’attention pour éviter les plages de sensibilisation et de phase sigma.
Ce qu’il faut envoyer avec la demande de devis
Pour recevoir un devis, envoyez la nuance et la norme du matériau, le plan ou les dimensions de la pièce, la quantité, le cycle exigé (ou la dureté et les propriétés à atteindre) et indiquez si des essais de vérification sont nécessaires. Les pièces qui seront encore usinées sont traitées avec une surépaisseur, de sorte que la couche oxydée soit enlevée à l’usinage de finition.
Plus dans traitement thermique
Services associés
Questions fréquentes
Le détensionnement réduit-il la dureté de la soudure ?
Dans les aciers Cr-Mo et au carbone, oui : le PWHT réduit la dureté de la zone affectée thermiquement et de la soudure, ce qui est précisément l’un de ses objectifs. Sur les pièces trempées, la température est choisie pour ne pas réduire la dureté du métal de base.
Dustre réalise-t-elle ce service sur du matériau fourni par le client ?
Oui, dès lors que l'alliage et la spécification sont définis. Nous pouvons aussi fournir le matériau depuis notre stock, avec certificat EN 10204 3.1.
