
Wärmebehandlung
Spannungsarmglühen
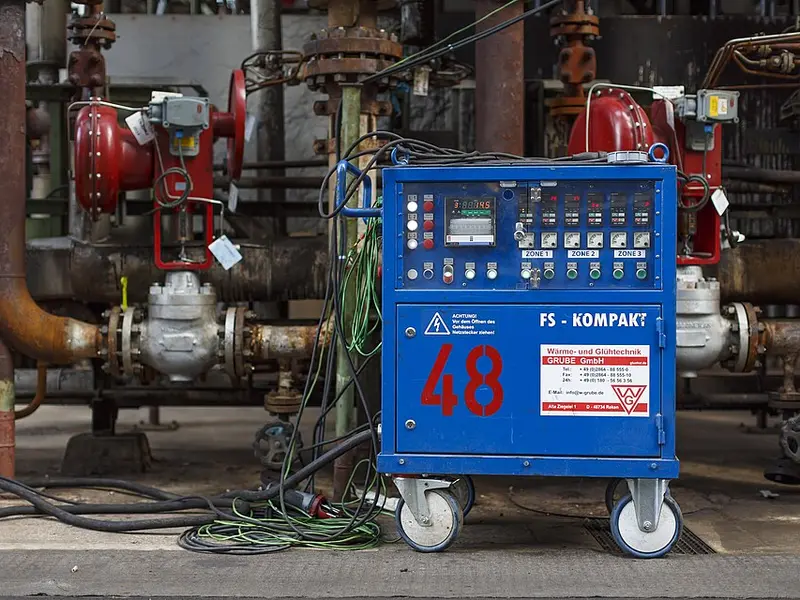
Beim Spannungsarmglühen wird das Teil unter die Umwandlungstemperatur wiedererwärmt, um die durch Schweißen, Schmieden oder schwere Zerspanung verbliebenen Spannungen zu verringern.
Was wir tun
- Wärmenachbehandlung (PWHT) von gefertigten und geschweißten Teilen
- Öfen mit Temperatur- und Zeitregelung und -aufzeichnung
- Schmiedestücke, Stangen, Blöcke und zerspante Teile
- Bericht mit dem angewandten Zyklus und auf Wunsch mechanische Prüfungen nach der Behandlung
Werkstoffe
Kapazität, Höchstmaße und Lieferzeit auf Anfrage: Senden Sie die Zeichnung. Legierungen ab Lager ansehen.
So funktioniert das Spannungsarmglühen
Das Teil wird unter die Umwandlungstemperatur erwärmt (bei nicht härtbaren Legierungen unter den Rekristallisationsbereich), gehalten, bis sich die Temperatur über den Querschnitt ausgeglichen hat, und langsam und kontrolliert abgekühlt. Die Wärme lässt den Werkstoff örtlich fließen und Eigenspannungen umverteilen, ohne Härte und Festigkeit wesentlich zu verändern.
Wann es verlangt wird
Regelwerke wie ASME Section VIII und B31.3 verlangen die Wärmenachbehandlung (PWHT) ab bestimmten Dicken und für bestimmte Werkstoffe, etwa Cr-Mo-Stähle. Außerhalb des Regelwerks wird das Spannungsarmglühen vor der Endbearbeitung geschweißter oder stark vorbearbeiteter Teile eingesetzt, damit sich das Teil nach dem Fertigstellen nicht verzieht, sowie an Teilen, die Spannungsrisskorrosion ausgesetzt sind.
Vorsichtsmaßnahmen je Legierung
Die Temperatur unterscheidet sich stark von Werkstoff zu Werkstoff. Für Kohlenstoff- und Cr-Mo-Stähle legt das Regelwerk Bereiche fest; vergütete Stähle müssen unter der Anlasstemperatur bleiben, um keine Festigkeit zu verlieren; bei austenitischen nichtrostenden Stählen und Duplex ist darauf zu achten, die Bereiche der Sensibilisierung und der Sigma-Phase zu meiden.
Was Sie mit der Anfrage senden sollten
Senden Sie für ein Angebot Legierung und Norm des Werkstoffs, die Zeichnung oder die Abmessungen des Teils, die Menge, den geforderten Zyklus (oder die zu erreichende Härte und Eigenschaften) und ob Prüfungen zur Verifizierung nötig sind. Teile, die noch zerspant werden, behandeln wir mit Aufmaß, damit die oxidierte Schicht bei der Fertigbearbeitung entfernt wird.
Mehr zu Wärmebehandlung
Verwandte Leistungen
Häufig gestellte Fragen
Verringert das Spannungsarmglühen die Härte der Schweißnaht?
Bei Cr-Mo- und Kohlenstoffstählen ja: Die PWHT senkt die Härte der Wärmeeinflusszone und der Schweißnaht, was genau eines ihrer Ziele ist. Bei vergüteten Teilen wird die Temperatur so gewählt, dass die Härte des Grundwerkstoffs nicht sinkt.
Führt Dustre diese Leistung an beigestelltem Material aus?
Ja, sofern Legierung und Spezifikation festgelegt sind. Wir können den Werkstoff auch aus unserem Lager liefern, mit Zeugnis EN 10204 3.1.
