
Schmiede
Freiformschmieden
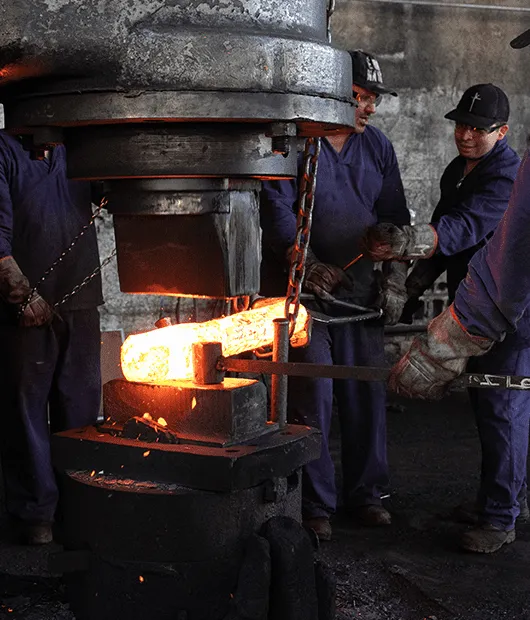
Wir schmieden aus den Stangen und Blöcken unseres Lagers, mit Kontrolle von Temperatur und Umformgrad, um Porosität zu schließen, das Gefüge zu verfeinern und nahe an die Endform zu kommen.
Was wir tun
- Pneumatischer Hammer mit 1.000 kg: Stangen bis Ø 320 mm oder □ 290 mm und Teile bis 500 kg
- Scheiben, Ringe, Wellen, Blöcke und Buchsen
- Sonder- und Nicht-Normflansche
- Geschmiedete Stangen in Maßen außerhalb des Marktstandards
- Biaxiales und triaxiales Schmieden für gleichmäßigere Eigenschaften
- Vorformen zur Reduzierung von Zerspanung und Verlust teurer Werkstoffe
Werkstoffe
Kapazität, Höchstmaße und Lieferzeit auf Anfrage: Senden Sie die Zeichnung. Legierungen ab Lager ansehen.
Freiformschmiedestück planen: Umformgrad, Schlankheit und die zu liefernde Materialmenge →Zuschnittplan des Blocks oder Stabs simulieren →Gewicht von Stäben, Blechen, Rohren und Blöcken in beliebiger Legierung berechnen →
So funktioniert das Freiformschmieden
Der Knüppel oder Block wird auf den Schmiedebereich der Legierung erwärmt und in mehreren Stichen zwischen ebenen oder einfach geformten Werkzeugen umgeformt, bis er sich den Endmaßen nähert. Die Umformung schließt Erstarrungsporosität, zerstört das Gussgefüge und richtet den Faserverlauf nach den Belastungen des Teils aus. Deshalb hat ein Schmiedeteil bessere Zähigkeit und Ermüdungsfestigkeit als ein Teil, das direkt aus Blech oder Guss gefertigt wird.
Besonderheiten bei Sonderlegierungen
Jede Legierung hat ihr eigenes Temperaturfenster. Austenitische nichtrostende Stähle und Nickellegierungen verfestigen schnell und brauchen häufiges Wiedererwärmen; Duplex und Superduplex müssen den Sigma-Phasen-Bereich meiden und erhalten nach dem Schmieden immer ein Lösungsglühen; Titan braucht einen sauberen Ofen und Atmosphärenkontrolle, um Sauerstoffaufnahme zu vermeiden. Wir kontrollieren Anfangs- und Endschmiedetemperatur, den angewandten Umformgrad und die anschließende Wärmebehandlung und dokumentieren alles für die Rückverfolgbarkeit des Teils.
Vom Schmiedestück zum Fertigteil
Das Schmiedestück verlässt die Schmiede mit Bearbeitungszugabe und geht im selben Werk zur Wärmebehandlung, zur Prüfung (Härte, Zugversuch, Charpy, PMI) und zur Vor- oder Fertigbearbeitung. So entfällt der Transport zwischen Lieferanten, und die Verantwortung für die Rückverfolgbarkeit bleibt an einer Stelle, vom Werkszeugnis bis zum 3.1-Zeugnis des gelieferten Teils.
Was Sie mit der Anfrage senden sollten
Senden Sie die Zeichnung des Fertigteils oder des Schmiedestücks, die Legierung und Norm (z. B. ASTM A182, A105, B564 oder A668), die Menge, den Lieferzustand (wärmebehandelt, vorbearbeitet oder fertig) und die geforderten Prüfungen. Für einfache Formen liefert der Rechner für Freiformschmieden eine erste Gewichtsschätzung.
Liefertoleranzen
Bearbeitungszugabe und Toleranz für Schmiedeteile, Bandsägeschnitte, zerspante Teile und Wasserstrahlschnitt stehen in den Tabellen von Dustre (INF 002 und INF 003): Liefertoleranzen ansehen. Um das Schmiedeteil aus dem Fertigteil zu dimensionieren, nutzen Sie den Rechner für Freiformschmieden.
Verwandte Leistungen
Häufig gestellte Fragen
Was ist der Unterschied zwischen Freiform- und Gesenkschmieden?
Beim Freiformschmieden wird das Teil zwischen ebenen oder einfachen Werkzeugen umgeformt, ohne Hohlraum in der Endform. Es eignet sich für große Teile, kleine Lose und einfache Formen. Das Gesenkschmieden nutzt einen Hohlraum in der Form des Teils und lohnt sich bei großen Serien.
Welcher Mindestumformgrad ist beim Schmieden erforderlich?
Ausgehend von Gussmaterial (Block) sind 3:1 üblich, um Porosität zu schließen und das Gefüge zu verfeinern; kritische Teile erfordern 4:1 oder mehr. Ausgehend von gewalzter oder geschmiedeter Stange gilt das Minimum nicht. Siehe den Rechner für Freiformschmieden.
Ist ein Schmiedeteil besser als ein aus Stange gefertigtes Teil?
Bei großen oder hoch belasteten Teilen ja: Das Schmieden schließt Porosität und richtet den Faserverlauf nach der Geometrie aus. Bei kleinen, gering belasteten Teilen genügt meist gewalzte Stange zu geringeren Kosten.
Führt Dustre diese Leistung an beigestelltem Material aus?
Ja, sofern Legierung und Spezifikation festgelegt sind. Wir können den Werkstoff auch aus unserem Lager liefern, mit Zeugnis EN 10204 3.1.
